

Düzensiz Püskürtme ve Aşırı Püskürtme Kusurlarına Ne Sebep Olur? Sıcak Eritme Tutkal Makinesi Tek Noktadan Yapıştırma Çözümleri Sunar
2026-09-02 10:41Endüstriyel yapıştırıcı uygulamalarında birkaç milimetre bile büyük fark yaratabilir.
Biraz fazla geniş bir püskürtme deseni, ürünün kenarını kirletebilir. Dengesiz bir yapıştırıcı çıkışı, bir bölgede zayıf yapışmaya, diğerinde ise aşırı yapıştırıcıya neden olabilir. Bu sorunlar vardiya başına yüzlerce veya binlerce kez tekrarlandığında, sonuç sadece görünüm sorunu olmaktan çıkar; ölçülebilir bir üretim maliyetine dönüşebilir.
Yatak, otomotiv iç döşemesi, ambalaj, deri ürünleri, ayakkabı, kompozit malzemeler, kenar bantlama, profil sarma, kurye çantaları, saplı çantalar, kitap ciltleme ve hava filtreleme ürünleri üreten firmalar için;düzensiz püskürtme ve aşırı püskürtmeEkipman seçimi sırasında daha fazla dikkat edilmesi gereken iki yaygın zorluk şunlardır.
Sorun genellikle yapıştırıcı kalitesiyle ilgili bir sorun olarak yanlış anlaşılıyor.
Gerçekte, püskürtme hataları birbiriyle etkileşim halinde olan çeşitli faktörlerden kaynaklanabilir:
Yapıştırıcı viskozitesi + sıcaklık + basınç + püskürtme ucu tasarımı + püskürtme mesafesi + tabanca hareketi + alt tabaka özellikleri + makine kontrolü.
Bu nedenle, uygun bir sıcak eriyik yapıştırıcı püskürtme sistemi seçmek, sadece daha büyük erime kapasitesine sahip bir makine seçmekten daha karmaşıktır.
Saipu Elektromekanik Cihaz Şirketi, Ltd.Saipu, sıcak eriyik yapıştırıcı püskürtme ekipmanlarının Ar-Ge, üretim, satış ve satış sonrası hizmetlerinde uzmanlaşmıştır. Çok sayıda endüstriyel sektörü kapsayan uygulamalarıyla Saipu, tek bir makine spesifikasyonuna değil, gerçek yapıştırma sürecine göre tasarlanmış entegre yapıştırıcı püskürtme çözümleri sunmaktadır.
Peki, düzensiz püskürtmeye ve aşırı püskürtmeye ne sebep olur ve üreticiler bu sorunları çözmek için doğru ekipmanı nasıl seçebilirler?
1. Kullanıcı Sorunu: Sıcak Eritme Püskürtme İşlemi Neden Düzensiz Olur?
Sürekli bir hızda çalışan bir üretim hattı hayal edin.
Vardiyanın başında püskürtme deseni kabul edilebilir görünüyor.
Ancak birkaç saat sonra operatörler şunu fark eder:
Bir taraf diğer tarafa göre daha fazla yapıştırıcı alıyor.
Püskürtme genişliği tutarsız hale geliyor.
Yapıştırıcı, yapıştırma bölgesinin dışındaki alanlara da ulaşır.
Yapıştırıcı, meme ucunun etrafında birikiyor.
Bazı ürünler elle rötuş gerektirir.
Yapıştırıcı tüketimi kademeli olarak artmaktadır.
Operatörler sıklıkla basıncı veya sıcaklığı ayarlarlar.
İşte bu noktada üretim yöneticilerinin sadece boya tabancasına değil, daha geniş bir perspektife bakmaları gerekiyor.
1.1 Kararsız Yapışma Sıcaklığı
Sıcak eriyen yapıştırıcı, yapıştırıcı tedarikçisi tarafından belirtilen uygun sıcaklık aralığında işlenmelidir.
Sıcaklık çok düşük olursa, viskozite artabilir ve yapıştırıcı istenildiği gibi atomize veya dağılamayabilir.
Sıcaklık çok yüksek olursa veya yapıştırıcı çok uzun süre ısıtılmış halde kalırsa, malzeme gereksiz termal etkilere maruz kalabilir.
Dolayısıyla, sıcaklık kararlılığı sadece bir "ısıtma" sorunu değildir.
Bu durum, başvuru sürecinin tutarlılığını doğrudan etkiler.
1.2 Yanlış Püskürtme Basıncı
Püskürtme basıncı, yapıştırıcının nozülden çıkış şeklini etkiler.
Basınç çok düşük olursa, püskürtme deseni eksik veya düzensiz olabilir.
Basınç çok yüksek olursa, yapıştırıcı amaçlanan yapıştırma alanının dışına yayılabilir ve aşırı püskürtmeye neden olabilir.
Bu nedenle, profesyonel bir yapıştırıcı sistem, operatörleri sık sık manuel ayarlamalar yapmaya zorlamak yerine, kontrol edilebilir ve tekrarlanabilir basınç koşulları sağlamalıdır.
1.3 Meme Seçimi Önemlidir
Her uygulama için evrensel bir nozul bulunmamaktadır.
Bir yatak üreticisi, otomotiv iç mekan kumaşlarını yapıştıran bir üreticiden farklı bir püskürtme deseni isteyebilir.
Ambalaj uygulamalarında dar çizgiler gerekebilirken, kompozit laminasyonda daha geniş bir kaplama gerekebilir.
Bu nedenle nozul seçimi şu kriterlere göre yapılmalıdır:
Yapıştırıcı türü
Viskozite
Gerekli kaplama genişliği
Püskürtme mesafesi
Alt tabaka
Üretim hızı
Gerekli yapıştırıcı ağırlığı
Püskürtme ucu ile uygulama yöntemi arasındaki uyumsuzluk, makinenin kendisi doğru çalışıyor olsa bile aşırı püskürtmeye neden olabilir.
2. Ürün Seçimi: Bir Fabrika Sıcak Eritme Tutkal Makinesinde Nelere Dikkat Etmelidir?
Fabrikalar sıcak eriyen yapıştırıcı sistemi satın alırken en sık yapılan hata, makineleri yalnızca eritme kapasitelerine göre karşılaştırmaktır.
Örneğin:
“A makinesinin tankı B makinesinden daha büyük, dolayısıyla A makinesi daha iyi olmalı.”
Mutlaka öyle değil.
Üretim odaklı bir değerlendirme, yapıştırma işleminin tüm aşamalarını incelemelidir:
Erime → Isıtma → Pompalama → Basınç → Isıtılmış Hortum → Püskürtme Tabancası → Meme → Yüzey
Her bir bileşen, nihai püskürtme desenini etkileyebilir.
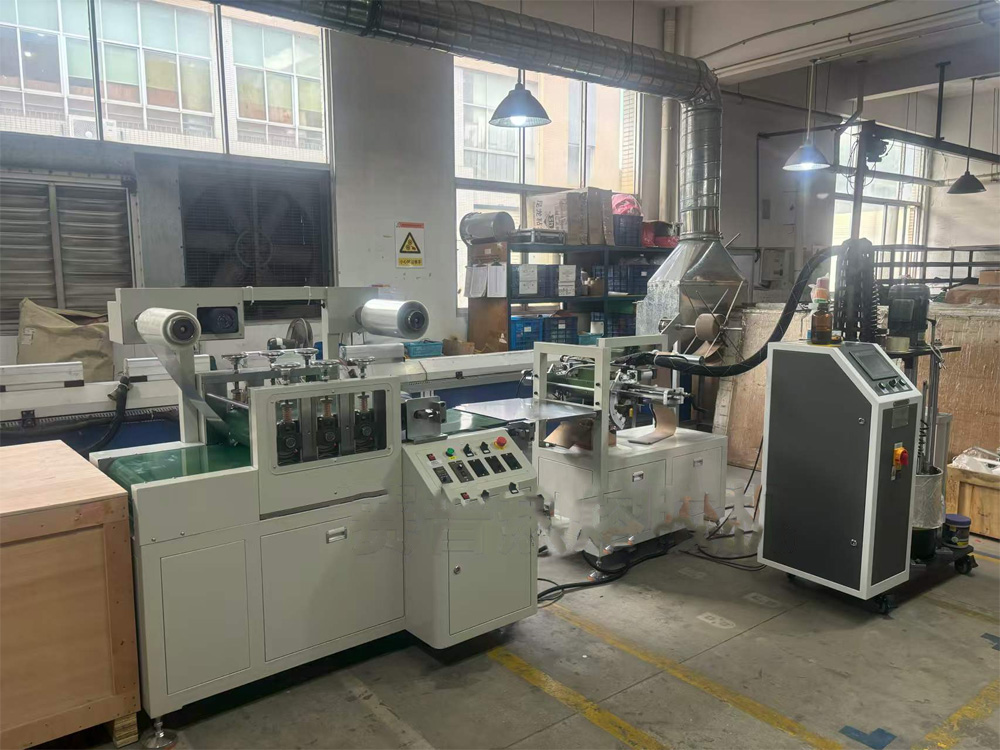
uygun birSıcak Eritme Tutkal MakinesiBu nedenle, istikrarlı yapıştırıcı ısıtması, tutarlı dağıtım ve kontrol edilebilir uygulama parametreleri sağlamalıdır.
Daha da önemlisi, müşterinin üretim süreciyle uyumlu olmalıdır.
3. Komple bir sıcak eriyen yapıştırıcı sistemi püskürtme kalitesini nasıl kontrol eder?
İyi tasarlanmış bir sistem, üretim mühendislerinin tekrarlanabilir proses koşulları oluşturmasına olanak sağlamalıdır.
Başlıca değişkenler genellikle şunlardır:
| Parametre | Üretim Etkisi | Alıcıların Değerlendirmesi Gerekenler |
|---|---|---|
| Yapışma sıcaklığı | Viskoziteyi ve akışı etkiler. | Kararlı sıcaklık kontrolü |
| Pompa çıkışı | Yapıştırıcı tedarikini belirler. | Çıkış kararlılığı |
| Basınç | Püskürtme desenini etkiler | Ayarlanabilir basınç |
| Meme | Püskürtme genişliğini/desenini belirler. | Uygulamaya özel seçim |
| Püskürtme mesafesi | Kapsam değişiklikleri | Tekrarlanabilir silah konumlandırması |
| Hat hızı | Yapıştırıcı dağılımını etkiler | Üretim hızına uygun makine seçin. |
| Yapışma viskozitesi | Atomizasyonu/akışı etkiler | Ekipmanı yapıştırıcıyla eşleştirin. |
| Hortumla ısıtma | Teslimat sırasında viskozite değişikliklerini önler. | Bağımsız sıcaklık izleme |
| Filtre koşulu | Akış stabilitesini etkiler | Kolay inceleme ve bakım |
| Silah kontrolü | Açma/kapama davranışını belirler. | Hızlı ve tekrarlanabilir yanıt |
Kesin çalışma değerleri her zaman yapıştırıcı teknik verileri ve üretim denemeleriyle teyit edilmelidir.
Bu özellikle önemlidir çünkü her sıcak eriyen yapıştırıcı için evrensel bir "en iyi sıcaklık", "en iyi basınç" veya "en iyi püskürtme mesafesi" yoktur.
4. Uygulama Senaryoları: Tek Ekipman Platformu, Çoklu Bağlama İşlemleri
Endüstriyel alıcıların entegre sıcak eriyik sistemlerini giderek daha fazla tercih etmesinin nedenlerinden biri de modern üretimin çeşitliliğidir.
Aynı üretici, her biri farklı bir yapıştırıcı uygulama yöntemi gerektiren çeşitli ürün kategorileri üretebilir.
Yatak Üretimi
Şilte üretimi, köpük, kumaş ve diğer malzemelerin bir araya getirilmesini içerebilir.
Püskürtme sisteminin, yapıştırıcının eşit dağılımını sağlarken nispeten geniş alanları kaplaması gerekebilir.
Püskürtme deseni çok geniş olursa, yapıştırıcı yapıştırma gerektirmeyen alanlara da ulaşabilir.
Desen çok dar olursa, yapıştırma kapsamı yetersiz kalabilir.
Bu nedenle ekipman, püskürtme genişliğinin ve uygulama sürecinin yatak yapısına ve üretim hızına uygun olmasını sağlamalıdır.
Otomotiv İç Mekanı
Otomotiv iç mekan bileşenleri genellikle kumaşlar, köpük, kompozit alt tabakalar ve dekoratif malzemeler içerir.
Uygulamalar şunları içerebilir:
Ana Sanatçılar
Kapı panelleri
Kenar malzemeleri
Akustik bileşenler
İç mekan kumaşları
Bu uygulamalar için püskürtme kıvamı önemlidir çünkü aşırı yapıştırıcı görünümü, ağırlığı ve malzeme kullanımını etkileyebilir.
Doğru şekilde yapılandırılmış bir sıcak eriyik sistemi, üreticilerin daha tekrarlanabilir bir uygulama süreci oluşturmasına yardımcı olabilir.
Ambalajlama
Ambalaj üretiminde genellikle hız ön planda tutulur.
Karton kutular, poşetler, kulplar ve lamine ambalaj malzemeleri hızlı yapıştırıcı uygulaması gerektirebilir.
İstikrarlı bir püskürtme deseni şunların azalmasına yardımcı olur:
Yapışkan kirlenmesi
Manuel yeniden işleme
Aşırı yapıştırıcı tüketimi
Gereksiz temizlik
Yüksek hızlı paketleme hatlarında, ekipmanın tepki süresi ve üretim hattıyla senkronizasyonu özellikle önem kazanmaktadır.
Deri Ürünler ve Ayakkabılar
Deri ve ayakkabı üretiminde düzensiz yüzeyler, dar yapıştırma bölgeleri ve farklı malzeme kombinasyonları söz konusu olabilir.
Bu nedenle püskürtme sisteminin daha hassas uygulama kontrolüne ihtiyacı olabilir.
Daha geniş bir püskürtme alanı mutlaka daha iyi anlamına gelmez.
Çoğu durumda amaç şudur:
Doğru miktarda yapıştırıcıyı doğru yere sürün.
Bu ilke, sıcak eriyen yapıştırıcıların verimli bir şekilde uygulanmasının temelini oluşturmaktadır.
Hava Filtresi Üretimi
Filtre ürünleri, geniş yapıştırma alanlarının yanı sıra dar sızdırmazlık bölgeleri de içerebilir.
Yapıştırıcı sistemin, filtreleme ortamını etkileyebilecek aşırı püskürtme olmaksızın istikrarlı bir dağıtım sağlaması gerekmektedir.
Bu, uygulamaya özel nozul seçimi ve proses ayarlamasının neden hayati önem taşıdığının bir başka örneğidir.
5. Aşırı Püskürtmeye Ne Sebep Olur?
Aşırı püskürtme, genellikle çeşitli işlem değişkenlerinin dengesizliğinin gözle görülür bir sonucudur.
Yaygın nedenler şunlardır:
Aşırı Basınç
Aşırı basınç, yapıştırıcının hedef alanın dışına taşmasına neden olabilir.
Yanlış Meme
Uygun olmayan püskürtme açısı veya çıkış özelliklerine sahip bir nozul, aşırı kaplama oluşturabilir.
Aşırı Püskürtme Mesafesi
Tabanca ile yüzey arasındaki mesafenin artması, yapıştırıcının hedeflenen alanın dışına yayılmasına neden olabilir.
Aşırı Yapıştırıcı Üretimi
Uygulama oranı, yüzeyin gerektirdiğinden yüksekse, fazla yapıştırıcı birikir.
Yanlış Senkronizasyon
Püskürtme tabancası ve üretim hattı düzgün senkronize edilmediğinde, yapıştırıcı, hedeflenen yapıştırma bölgesinden önce veya sonra uygulanabilir.
Kararsız Yapıştırıcı Sıcaklığı
Viskozitedeki değişiklikler püskürtme desenini değiştirebilir.
Bu nedenle, basıncı azaltmak her zaman doğru çözüm değildir.
Proses mühendisi, parametreleri değiştirmeden önce asıl nedeni belirlemelidir.
6. Üreticiler Yapıştırıcı Atıklarını Nasıl Azaltabilir?
Yapıştırıcı tüketimini azaltmak, mutlaka yapıştırıcı tabakasını olabildiğince azaltmak anlamına gelmez.
Amaç, istenen yapışma performansına ulaşmaktır.kontrollü ve tekrarlanabilir yapıştırıcı uygulaması.
Faydalı bir optimizasyon dizisi şöyledir:
Adım 1 — Yapıştırıcı özelliklerini doğrulayın
Viskoziteyi, önerilen sıcaklığı ve uygulama yöntemini kontrol edin.
Adım 2 — Sıcaklığı sabitleyin
Eritme cihazının ve ısıtma hortumunun uygun işlem koşullarını koruduğundan emin olun.
3. Adım — Uygun basıncı ayarlayın
Yapıştırıcıya ve püskürtme ucuna göre basıncı ayarlayın.
Adım 4 — Meme seçimini optimize edin
Yapıştırma alanının büyüklüğüne göre püskürtme desenini seçin.
Adım 5 — Püskürtme mesafesini kontrol edin
Manuel veya otomatik uygulama sırasında sürekli bir mesafe koruyun.
Adım 6 — Üretim hızını senkronize edin
Yapıştırıcı çıkışını hat hızına göre ayarlayın.
Adım 7 — Yapıştırıcı tüketimini ölçün
Ürün başına veya üretim partisi başına yapıştırıcı tüketimini kaydedin.
Bu son adım özellikle önemlidir.
Ölçüm yapılmadan, bir fabrika yeni sürecin gerçekten yapıştırıcı tasarrufu sağlayıp sağlamadığını bilmeden, bunun yapıştırıcı tasarrufu sağladığını varsayabilir.
7. Süreç Kararları İçin Teknik Veriler Kullanılmalıdır
Endüstriyel tedarik süreçlerinde, ekipman özelliklerinin ölçülebilir üretim göstergeleriyle ilişkilendirilmesi gerekmektedir.
Pratik bir fabrika değerlendirmesi şunları içerebilir:
| KPI | Ölçüm Yöntemi |
|---|---|
| Yapıştırıcı tüketimi | kg/ürün veya kg/1.000 ürün |
| Sprey genişliği | mm |
| Uygulama sıcaklığı | °C |
| Yapışma basıncı | çubuk |
| Hat hızı | m/dak veya adet/dak |
| Hata oranı | % |
| Yeniden işleme oranı | % |
| Meme temizleme sıklığı | zamanlar/vardiya |
| Planlanmamış kesinti | dakika/vardiya |
| Yapıştırıcı atığı | kg/hafta veya kg/ay |
Bu göstergeler, üreticilerin eski ve yeni süreçleri objektif olarak karşılaştırmasına olanak tanır.
Örneğin, bir fabrika şu anda 1.000 ürün başına 12 kg yapıştırıcı tüketiyorsa, satın alma ekibi bunu temel değer olarak belirleyebilir.
Ekipman optimizasyonundan sonra fabrika, karşılaştırılabilir üretim koşulları altında yeni tüketimi ölçebilir.
Bu, yapıştırıcı tasarrufuna ilişkin genel bir yüzde iddiasında bulunmaktan çok daha anlamlıdır.
8. Tedarik Kararı: Alıcılar Tedarikçilere Ne Sormalı?
Sıcak eriyik püskürtme sistemi siparişi vermeden önce, satın alma ekipleri tedarikçiye mümkün olduğunca fazla uygulama bilgisi sağlamalıdır.
Yapıştırıcı Hakkında
Yapıştırıcı markası
Yapışkan model
Viskozite
Önerilen işlem sıcaklığı
Ambalaj formatı
Uygulama yöntemi
Ürün Hakkında
Ürün boyutları
Yüzey tipi
Bağlanma alanı
Gerekli yapıştırıcı deseni
Gerekli yapıştırıcı ağırlığı
Üretim Hakkında
Üretim hızı
Günlük çalışma saatleri
Vardiya sayısı
Mevcut yapıştırıcı tüketimi
Mevcut hata oranı
Otomasyon Hakkında
Manuel veya otomatik püskürtme
Silah sayısı
PLC entegrasyonu
Üretim hattı senkronizasyonu
Robot entegrasyonu gereksinimleri
Bu bilgiler, ekipman tedarikçisinin gerçek süreç gereksinimlerine dayalı bir konfigürasyon önermesine olanak tanır.
9. Tek elden sıcak eriyen yapıştırıcı çözümleri için neden Saipu'yu tercih etmelisiniz?
Saipu Elektromekanik Cihaz Şirketi, Ltd.Sıcak eriyik yapıştırıcı püskürtme makinelerine odaklanan firmamız, çok çeşitli endüstriyel uygulamalar için ekipman çözümleri sunmaktadır.
Uygulama kapsamı şunları içerir:
Yatak yapıştırma
Otomotiv iç mekan yapıştırma
Ambalajlama
Deri ürünleri
Ayakkabı
Kompozit malzemeler
Kenar bantlama
Profil sarma
Kurye çantaları
Çantaları saplayın
Ciltçilik
Hava filtreleme
Bu sektörler arası uygulama deneyimi önemlidir çünkü her uygulamanın "iyi püskürtme" tanımı farklıdır.
Bir yatak fabrikası için geniş alan kapsamı önemli olabilir.
Otomotiv iç döşeme tedarikçisi için, kontrollü dağıtım ve görünüm daha fazla önem kazanabilir.
Ambalajlama sektöründe üretim hızı ve tekrarlanabilirlik ön plana çıkabilir.
Deri ürünlerde uygulama hassasiyeti daha önemli olabilir.
Dolayısıyla Saipu'nun yaklaşımı değerlendirmektir.yapıştırıcı + malzeme + uygulama şekli + üretim hızı + ekipman konfigürasyonukomple bir sistem olarak.
10. Ekipman Seçiminden Fabrika Devreye Alımına
Güvenilir bir tedarikçi, makineyi teslim ettikten sonra ortadan kaybolmamalıdır.
Pratik bir sıcak eriyik yapıştırıcı projesi birkaç aşamadan oluşabilir.
① Başvuru Değerlendirmesi
Müşterinin ürününü, yapıştırıcısını ve üretim hedefini anlayın.
② Ekipman Yapılandırması
Uygun eritme kapasitesini, pompayı, hortumu, püskürtme tabancasını ve nozulu seçin.
③ Süreç Eşleştirme
Sıcaklığı, basıncı, püskürtme desenini ve uygulama mesafesini ayarlayın.
④ Makine Testi
Üretim öncesinde yapıştırıcı dağıtımını ve püskürtme performansını doğrulayın.
⑤ Üretim Devreye Alma
Ekipmanı, müşterinin gerçek hat hızı ve alt tabaka ihtiyaçlarına göre ince ayar yapın.
⑥ Satış Sonrası Destek
İşletme, bakım ve arıza giderme konularında teknik destek sağlayın.
Bu süreç, makine satın alımını gerçek bir üretim çözümüne dönüştürür.
11. Sıkça Sorulan Sorular
Sıcak silikon spreyin püskürtme deseni neden düzensiz oluyor?
Olası nedenler arasında yapıştırıcı sıcaklığının dengesizliği, yanlış basınç, uygun olmayan nozul seçimi, tutarsız püskürtme mesafesi, yapıştırıcı viskozitesindeki değişiklikler veya üretim hattıyla zayıf senkronizasyon yer almaktadır.
Sıcak eriyen yapıştırıcının aşırı püskürtülmesini nasıl azaltabilirim?
Öncelikle yapıştırıcı sıcaklığını, basıncını, püskürtme ucu seçimini, püskürtme mesafesini ve yapıştırıcı çıkışını kontrol edin. Doğru çözüm, kullanılan yapıştırıcıya ve uygulamaya bağlıdır.
Daha büyük bir sıcak eriyik püskürtme makinesi, püskürtme kalitesini otomatik olarak iyileştirir mi?
Hayır. Eritme kapasitesi tek faktör değildir. Pompa stabilitesi, sıcaklık kontrolü, basınç düzenlemesi, ısıtmalı hortumlar ve püskürtme tabancası/meme konfigürasyonu da aynı derecede önemli olabilir.
Tek bir sıcak eriyik eritme sistemi farklı sektörlere hizmet edebilir mi?
Evet, potansiyel olarak mümkün; ancak makine konfigürasyonunun yapıştırıcı ve uygulama gereksinimleriyle uyumlu olması şartıyla. Farklı uygulamalar farklı tabancalar, nozullar ve işlem parametreleri gerektirebilir.
Sprey başlığını nasıl seçmeliyim?
Püskürtme ucu, yapıştırıcı viskozitesine, püskürtme genişliğine, yüzeye, hat hızına ve gerekli uygulama şekline göre seçilmelidir. Konfigürasyonu kesinleştirmeden önce bir üretim denemesi yapılması önerilir.
Saipu, özelleştirilmiş sıcak eriyik püskürtme çözümleri sunabilir mi?
Evet. Müşteriler yapıştırıcı bilgileri, ürün detayları, uygulama gereksinimleri ve üretim hattı parametrelerini sağlayabilirler, böylece ekipman konfigürasyonu buna göre değerlendirilebilir.
12. Sonuç: Daha İyi Püskürtme, Daha İyi Proses Kontrolüyle Başlar
Düzensiz püskürtme ve aşırı püskürtme nadiren tek bir faktörden kaynaklanır.
Bunlar genellikle birkaç değişkenin birlikte çalışmasının sonucudur:
Sıcaklık + viskozite + basınç + nozul + püskürtme mesafesi + çıkış + hat hızı + alt tabaka.
Bu nedenle üreticiler, ekipman seçiminde yalnızca tank kapasitesine veya makine fiyatına göre hareket etmekten kaçınmalıdır.
Doğru şekilde yapılandırılmış bir sıcak eriyik yapıştırıcı püskürtme sistemi, üretim ekiplerine uygulama sürecini optimize etmek için yeterli kontrol sağlarken, istikrarlı bir yapıştırıcı dağıtımı sağlamalıdır.
Yatak, otomotiv iç döşemesi, ambalaj, deri ürünleri, ayakkabı, kompozit malzemeler, kenar bantlama, ambalajlama, kurye çantaları, saplı çantalar, kitap ciltleme ve hava filtreleme alanlarında çalışan üreticiler için doğru ekipman, yapıştırma tutarlılığını iyileştirmenin ve yapıştırıcı tüketimini kontrol etmenin önemli bir parçası haline gelebilir.
Saipu Elektromekanik Cihaz Şirketi, Ltd.Sıcak eriyen yapıştırıcı püskürtme ekipmanları ve farklı endüstriyel yapıştırma gereksinimlerine yönelik tasarlanmış uygulama odaklı çözümler sunar.
Fabrikanızda düzensiz püskürtme desenleri, aşırı yapıştırıcı tüketimi, sık sık nozul temizliği veya aşırı püskürtme kusurları yaşıyorsanız, işe sadece basıncı artırarak veya azaltarak başlamayın.
Tüm süreci baştan ele alarak başlayın.
Bize yapıştırıcı türünüzü, alt tabakayı, ürünü, püskürtme genişliğini, hat hızını ve mevcut üretim sorununuzu bildirin. Saipu, uygun sıcak eriyik yapıştırıcı püskürtme konfigürasyonunu değerlendirmenize ve daha istikrarlı bir yapıştırma süreci oluşturmanıza yardımcı olabilir.
Üretim hattınız için sıcak eriyen yapıştırıcı çözümüne mi ihtiyacınız var?
Uygulama gereksinimleriniz ve ekipman konfigürasyonunuz hakkında görüşmek için Saipu Electromechanical Device Co., Ltd. ile iletişime geçin.
Web sitesi: https://www.saipu-adhesivemachine.com/
Yapıştırıcı tedarikinden son püskürtmeye kadar amaç basittir: İhtiyaç duyulan yerde daha fazla yapıştırıcı, ihtiyaç duyulmayan yerde daha az israf.